Dokončovací závod spotreboval 38 000 metrov čierneho bavlneného kepru za jediný týždeň a odoslal ho bez sťažností. O dva týždne neskôr odevná továreň poslala fotografie späť: jemné biele škvrny roztrúsené po lícnej strane látky, viditeľné iba pod ostrým svetlom, najťažšie v blízkosti okraja. Farbenie bolo správne. Naťahovač bol správny. Príčinou bola čistiaca hlavica, ktorá stratila takmer štyri milimetre dĺžky štetín, a odsávacie potrubie, ktoré bolo priškrtené, aby sa ušetrilo niekoľko kilowattov.
To je ten správny prípad pre čistiaci kefovací stroj. Zriedkavo je to najdrahšie aktívum v cieľovej línii a takmer nikdy nie to, čo priťahuje pozornosť, kým sa niečo nepodarí. Napriek tomu sa prach, ktorý nedokáže odstrániť, stáva defektom priľnavosti povlaku, škvrnou od tlače, laminátovým blistrom alebo vráteným zákazníkom.
Krátka verzia: Čistiaci kefovací stroj odstraňuje uvoľnené vlákna, prach, muchy a povrchové nečistoty z pohyblivého substrátu pri vyrovnávaní alebo zdvíhaní povrchu vlákna. Svoje miesto si získava znížením miery zmetkovosti, zlepšením priľnavosti náteru, tlače a laminácie a konzistentným držaním za ruku od prvého metra po posledný. To, čo nedokáže, je zachrániť tkaninu, ktorá už bola nadmerne obrúsená, a nedokáže kompenzovať chýbajúcu extrakčnú kapacitu.
Jedna terminologická poznámka predtým, ako pôjdeme ďalej. Pri konečnej úprave textílií a kože „čistiaci kefovací stroj“ znamená priemyselnú jednotku s jedným alebo viacerými rotujúcimi kefovými valcami, ktoré pracujú na súvislom páse alebo na kusovom tovare. Ak ste sem prišli a hľadali pochôdzny stroj na čistenie podláh pre skladovú uličku, ide o inú triedu zariadení s iným jazykom špecifikácií, aj keď tlak kefy, rýchlosť otáčania a regenerácia uvoľneného materiálu sú v oboch prípadoch dôležité.
Čo vlastne robí stroj na čistenie kefiek
Keď sa špičky štetín dotknú povrchu látky, dejú sa súčasne tri veci a pochopenie rozdelenia vysvetľuje väčšinu rozhodnutí o výbere.
- Mechanické miešanie. Špičky štetín prenikajú do štruktúry povrchu, zachytávajú konce vlákien a úlomky a lámu slabé väzby zadržiavajúce prach na priadzi. Ide o fyzikálne pôsobenie, nie chemické a jeho intenzita sa riadi tuhosťou štetín, hĺbkou záberu, rýchlosťou valca a počtom prejazdov.
- Doprava. Uvoľnený materiál musí opustiť stroj. Štetiny hádžu nečistoty do prúdu vzduchu; odsávací digestor to zachytáva. Bez dostatočnej rýchlosti vzduchu na linke kefy stroj jednoducho redistribuuje prach z jednej časti siete do druhej, a preto je potrebné čistiacu hlavu a jej odsávací systém špecifikovať spoločne.
- Orientácia. Kefovaním sa ukladajú povrchové vlákna v jednom smere, čím sa zvyšuje chlp alebo splošťuje chumáč. Smer otáčania vo vzťahu k pohybu látky a postupnosť hláv bežiacich s alebo proti pásu určuje, aký efekt dosiahnete. Konečná hlava bežiaca s prúdom vytvára hladší, viac smerový povrch; hlava bežiaca proti nej vytvára plnšiu a otvorenejšiu ruku.
Stojí za to oddeliť to od susedných procesov, pretože závody často kupujú nesprávny stroj pre chybu, ktorú sa snažia vyriešiť.
| Proces | Čo odstráni alebo zmení | Materiálne straty | Typická poloha v rade |
|---|---|---|---|
| Kefovanie | Voľné vlákno, prach, mucha, povrchové zvyšky; orientácia vlákna | Zanedbateľné až veľmi nízke | Po zaschnutí, pred náterom alebo zmäkčením |
| Žalovanie | Abrazívne rezanie koncov vlákien na vytvorenie ruky s broskyňovou pokožkou | Merateľné, typické 1 až 5 percent hmotnosti | Po zafarbení a vysušení |
| Strihanie | Dlhé vyčnievajúce vlákna strihané na rovnú výšku vlasu | Nízke, ale viditeľné ako odrezaný odpad | Neskoro v dokončovaní |
| Iba extrakcia | Polietavý prach nad povrchom | žiadne | Kdekoľvek, ako podporné vybavenie |
Miesto, kde je hlava kefky v záverečnej sekvencii
Poloha určuje funkciu. Rovnaký stroj umiestnený na dvoch rôznych miestach v rade rieši dva rôzne problémy a jeho neskoršie premiestnenie nie je triviálna zmena, pretože je potrebné prepracovať potrubie, pohony a napínacie zóny.
- Ihneď po brúsení alebo šmirgľovom ošetrení. Toto je najbežnejšie umiestnenie. Abrazívny účinok semišu vytvára veľký objem úlomkov krátkych vlákien, ktoré voľne sedia na povrchu. Kefovanie priamo za čeľusťovými hlavami s následnou extrakciou zabraňuje tomu, aby sa nečistoty dostali do výstužného dielu, kde sa usadzujú na valčekoch, usadzujú sa na vodiacich plochách a nakoniec sa prenesú späť na látku ako značky.
- Pred lakovaním, tlačou, laminovaním alebo lepením. Poruchy adhézie sa častejšie spájajú s povrchovou kontamináciou ako s chémiou lepidla. Kefovanie v kombinácii s vysokorýchlostnou extrakciou dáva náteru mechanicky čistý povrch bez zmeny chémie látky.
- Pred a po zmäkčení. Kefovanie pred zmäkčením otvára povrch, takže mechanické alebo vzduchové zmäkčovanie pôsobí skôr na jednotlivé vlákna ako na zhutnenú dosku. Kefovanie po zmäkčení zdvihne akékoľvek vlákno zhutnené procesom zmäkčovania a ruky po celej šírke udržia rovnomernejšie.
- Konečná fáza kontroly. Nízkotlakové čistenie a odsávanie priamo pred kontrolným stolom znižuje množstvo vzdušných vlákien v kontrolnej miestnosti a znižuje počet falošných defektov spôsobených povrchovým prachom.
- In-line pred navíjaním alebo balením. Najmä na tmavé odtiene a na technické textílie, kde je viditeľná škvrna funkčnou chybou, nielen kozmetickou.
Sekvenčné rozhodnutia majú aj nákladový rozmer. Pridaním kefovacej hlavy sa zväčší dĺžka linky, podlahová plocha, pripojené zaťaženie, spotreba stlačeného vzduchu a objem zberu prachu. V existujúcej línii to často znamená, že hlava sa musí zmestiť do medzery, ktorá na to nikdy nebola navrhnutá, a preto sa hĺbka záberu a vôľa krytu stávajú obmedzením skôr ako rýchlosť kefy.
Anatómia stroja: valčeky, štetiny, pohon a sanie
Špecifikácia, na ktorej záleží najviac, nie je výkon motora. Je to štetina. Všetko ostatné v stroji slúži na to, aby priložilo štetiny k látke v kontrolovanej hĺbke a odnieslo uvoľnený materiál.
Usporiadanie štetcového valčeka
Valcové valce s plnou šírkou sú konfiguráciou ťažného koňa: jeden hriadeľ preklenujúci pracovnú šírku, segmenty kefy namontované pozdĺž neho. Sú jednoduché, ľahko sa načesávajú a dobre sa hodia na tkaniny, ktorých povrch je rozmerovo stabilný. Ich obmedzením je vychýlenie súvisiace so šírkou; na veľmi širokých strojoch alebo pri vysokom záberovom tlaku sa valec môže nakloniť v strede a čistiť menej efektívne v strednej šírke ako na okrajoch.
Planetárne usporiadanie upevňuje súpravu menších kefových hlavíc na otočný nosič, takže kontaktné body sa pohybujú po tkanine v prekrývajúcich sa dráhach. Sú drahšie, vyžadujú si väčšiu údržbu a spotrebujú viac energie na meter. Výmenou za to poskytujú jednotnejšiu úpravu po celej šírke a sú šetrnejšie k štruktúram, ktoré sa ľahko deformujú, a preto sú bežné na pletených látkach a na jemných technických podkladoch.
Výber materiálu štetín
Voľba štetín nastavuje kompromis medzi čistiacou silou a poškodením vlákna.
- Vlákno z nylonu 6 a nylonu 6,6. Predvolená hodnota pre všeobecné čistenie textílií. Odolné voči oderu, odolné voči vlhkosti, dostupné v širokej škále priemerov. Jemnejšie priemery (približne 0,10 až 0,20 mm) čistia jemne a vyhovujú jemným úpletom; hrubšie priemery (0,30 mm a viac) fungujú na ťažkých tkaninách a na povrchoch s hustým znečistením.
- Zmesi PBT a polyesterových vlákien. Mäkšie zotavenie, užitočné, keď je povrch tkaniny ľahko označený a potrebujete skôr ľahký dotyk ako agresívne pretrepávanie.
- Zmes zvieracích chlpov. Tradičné vo vlne av niektorých kožených aplikáciách, kde sa musí minimalizovať tvorba statickej elektriny a poškodenie vlákien. Vyššie náklady, kratšia životnosť vo vlhkých podmienkach.
- Brúsne vlákno. Nylon naplnený karbidom kremíka alebo oxidom hlinitým. Technicky ide o kefovací nástroj, ktorý tiež reže a mal by sa zvoliť len vtedy, keď si povrchový terč vyžaduje popri čistení aj ľahké obrúsenie. Pri nesprávnej aplikácii odstraňuje materiál a mení odtieň.
- Valčeky z keramiky a uhlíkových vlákien. Používa sa tam, kde proces vyžaduje skôr definovaný povrchový efekt než čisté čistenie a kde si valec musí udržať svoju geometriu počas dlhej životnosti.
Jazda, rýchlosť a smer
Rýchlosť povrchu valca, nie otáčky motora, je číslo, s ktorým sa má pracovať. Na valci daného priemeru sa rýchlosť otáčania mení na povrchovú rýchlosť na kontaktnej čiare a to je to, čo vlákno skutočne zažíva. Typické priemyselné čistiace hlavy bežia v rozsahu od niekoľkých stoviek až po zhruba 1 500 otáčok za minútu, čo sa premietne do povrchových rýchlostí, ktoré môžu byť dvojnásobkom až šesťnásobkom rýchlosti linky tkaniny. Spustenie kefy oveľa rýchlejšie ako rýchlosť linky zvyšuje intenzitu čistenia, ale tiež zvyšuje teplo, statickú elektrinu a lámanie vlákien.
Smer je špecifikácia, nie preferencia. Hlava prebiehajúca v rovnakom smere ako látka je jemnejšia a vytvára smerové pokladanie. Hlavový beh proti pohybu látky je agresívnejší a nadvihne viac vlákna. Konfigurácie s tromi hlavami často striedajú smery a končia prietokovou hlavou, ktorá položí povrch skôr, ako tkanina opustí stroj.
Napätie a vedenie
Kefovanie pridáva ťah. Na úplete, ktorý beží pri nízkom napätí, môže hlava kefy sťahovať pavučinu užšie, deformovať štruktúru dráhy a vytvárať šírkové variácie, ktoré sa prejavia ako pásik odtieňa. Efektívne kefovanie na úpletoch preto závisí od vstupného a výstupného napätia, ako aj od samotnej kefy. Pri tkaninách je riziko iné: nadmerný odpor spôsobuje, že tkanina kĺže po vodiacich valcoch a vytvára deformáciu útku.
| Podzostava | Ovládacie prvky | Typické možnosti alebo rozsah | Charakteristické zlyhanie |
|---|---|---|---|
| Typ kefového valca | Rovnomernosť a jemnosť pokrytia | Valcový s plnou šírkou; planetárne; segmentované | Stredové podčistenie na širokých valcových valcoch |
| Materiál štetín a priemer | Intenzita čistenia verzus poškodenie vlákna | Nylon 0,10 až 0,30 mm; PBT; vlasová zmes; brúsne vlákno | Nadmerný úber materiálu a zmena odtieňa |
| Rýchlosť valca | Kontaktná frekvencia a energia agitácie | Nastavuje sa povrchovou rýchlosťou, zvyčajne 2 až 6-násobkom rýchlosti linky | Teplo, statika, lámanie vlákna pri vysokej rýchlosti |
| Hĺbka zapojenia | Prienik do štruktúry povrchu | Zlomok milimetra, nastavený na skúšku | Skreslenie a strata šírky, keď sú príliš hlboké |
| Smer otáčania | Povrchová úprava a agresivita | S prietokom; proti prúdeniu; striedavý | Smerové pruhy a viditeľné pásiky |
| Odsávací digestor | Zachytenie uvoľnených trosiek | Dizajn štrbiny alebo komory, prispôsobený objemu vzduchu | Redistribúcia trosiek namiesto odstraňovania |
Suché kefovanie verzus mokré kefovanie
Štandardom je suchý proces. Sieťka prechádza hlavami pri prirodzenej alebo zvyškovej vlhkosti, odsávanie si poradí s prachom a jediným spotrebným materiálom sú štetiny a elektrina. Zhruba 80 percent textilných kefovacích hláv špecifikovaných na celom svete sú suché jednotky, a to z dobrého dôvodu: žiadne odpadové vody, žiadne plánovanie korózie, žiadne dodatočné sušenie.
V špecifických prípadoch vstupuje do hry mokré kefovanie. Na džínsovinách a na niektorých ťažkých bavlnených konštrukciách kefovanie malým množstvom vody alebo procesným lúhom uvoľňuje usadený prach a vytvára plnšie ruky na jeden ťah namiesto dvoch. Na substrátoch zo syntetickej kože a mikrovlákna sa na otvorenie povrchu pred leštením alebo leštením používa mokré kefovanie a voda tiež potláča polietavý prach v mieste tvorby. Technické dôsledky sú však reálne: nerezové alebo potiahnuté mokré časti, drenáž a striekajúca izolácia, stierka alebo vákuová regeneračná fáza a prúd odpadovej vody, ktorý sa musí čistiť.
Pre rastliny zvažujúce rozhodnutie je praktickou skúškou, či je kontaminácia na povrchu alebo je v ňom zapustená. Povrchový prach a uvoľnené vlákna sú problémom pri čistení za sucha. Zanesený prach, ktorý prežije iba extrakciu, zvyčajne naznačuje, že povrchovú štruktúru je potrebné najskôr mechanicky otvoriť, alebo že kontaminácia pochádza zo skoršieho mokrého procesu a mala by byť napadnutá tam.
Procesné parametre a ich tolerančné okná
Väčšina problémov s kefovaním hlásených ako chyby stroja sú v skutočnosti problémy s nastavením. Nižšie uvedené okná sú východiskovými bodmi pre skúšobné, nie univerzálne nastavenia. Hmotnosť substrátu, cieľová úprava a extrakčná kapacita ich posúvajú, niekedy podstatne.
| Parameter | Štartovací rozsah | Príznak, keď je príliš nízky | Príznak, keď je príliš vysoký |
|---|---|---|---|
| Rýchlosť povrchu valca | 2- až 6-násobná rýchlosť linky tkaniny | Neúplné odstránenie prachu, viditeľné zvyšky | Zlomenie vlákna, tepelné stopy, hromadenie statickej elektriny |
| Hĺbka zapojenia | 0,1 až 0,5 mm, nastavený na skúšku | Povrchový prach nedotknutý, nerovnomerné čistenie | Skreslenie nap, strata šírky, pokles GSM |
| Rýchlosť linky tkaniny | 20 až 80 m/min v závislosti od podkladu | Nedostatočný čas kontaktu na meter | Znížená doba zotrvania, nerovnomerné čistenie pri zmenách rýchlosti |
| Napätie na webe | Najnižšie napätie, ktoré udrží sieť rovnú | Chvenie webu, nerovnomerný kontakt štetca | Zúženie šírky na úpletoch, skreslenie útku |
| Rýchlosť odsávania vzduchu v štrbine kapoty | Dostatočné na zachytenie skutočne vytvorených pokút; overiť dymovou skúškou | Prach recirkuluje vo vnútri krytu | Vlákno vytiahnuté zo štruktúry, odpad energie |
| Výčnelok štetín | Vymeňte skôr, ako viditeľné opotrebenie presiahne približne 20 percent | Čistiaci účinok postupne klesá, potom sa objavia odmietnutia | Neuplatňuje sa; príliš dlhé štetiny sú v stave novej kefy |
| Obnovenie vlhkosti webu | Konzistentné v celom pozemku | Jemné časti sa držia, zvyšuje sa statika | Napučiavanie vlákna, matovanie, extrakčné zaťaženie |
Jediným najcennejším zvykom je záznam hĺbky záberu proti vyčnievaniu štetín. Ako sa štetiny opotrebúvajú, kontaktná geometria sa mení, aj keď sa nastavenie stroja nepohlo, takže rastliny, ktoré upravujú hĺbku na kompenzáciu, dosahujú stabilný výsledok a rastliny, ktoré to nechávajú na pokoji, dosahujú pomalý posun v kvalite, ktorý si nikto nevšimne, kým to neurobí zákazník.
Prispôsobenie stroja podkladu
Neexistuje žiadna univerzálna konfigurácia kefovania. Rozdiely medzi substrátmi sú dostatočne veľké na to, aby rovnaká hlava fungovala na jednom dobre a na druhom zle.
Pletené látky
Úplety sú najťažšie puzdro na kefovanie, pretože sa deformujú pri zaťažení. Skreslenie kurzu, zmena šírky a zvlnenie sú všetky možné výsledky príliš veľkého zapojenia alebo prílišného ťahu. Planétové hlavy s menšími kontaktnými bodmi sú zvyčajne lepšou odpoveďou ako jeden valec s plnou šírkou a kontrola napätia pred a po prúde si zaslúži rovnakú pozornosť ako samotná kefa. Mnoho závodov spája planetárny semišový prechod s vyhradeným kefovacím prechodom na úplety, takže úlomky vlákien vytvorené brúsnymi hlavami sú odstránené skôr, ako sa sieť dostane do ďalšieho procesu. Planetárna platforma z uhlíkových a keramických vlákien nakonfigurovaná na pletenie, ako je model X, je jedným z príkladov vybavenia navrhnutého pre túto sekvenciu.
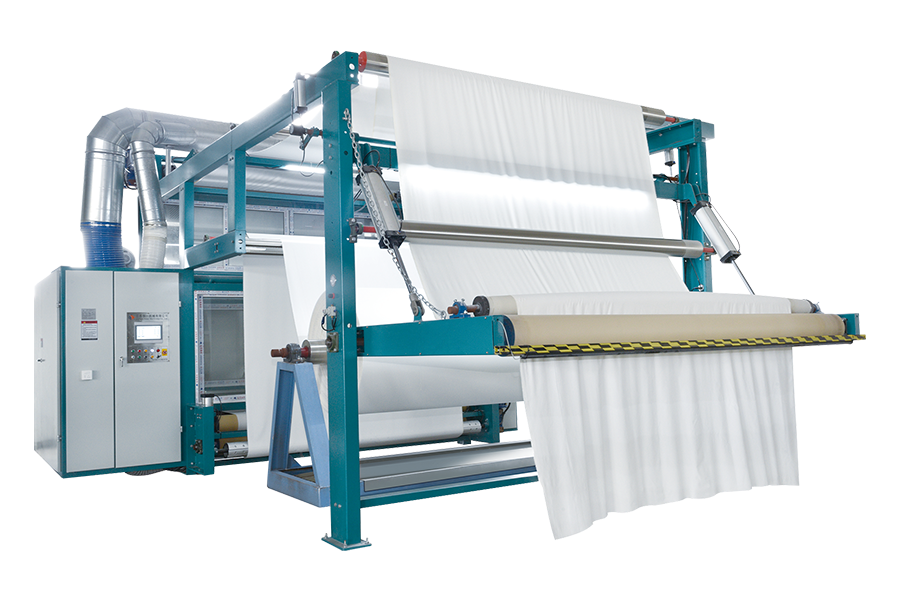 X-Model planetárny stroj na pletenie z uhlíkových/keramických vlákien Pre pleteniny, kde je problémom deformácia, tento planetárny semišový stroj ponúka spracovanie s nízkym napätím pomocou valcov z uhlíkových alebo keramických vlákien a zachytávanie prachu. Zobraziť produkt →
Tam, kde závod prevádzkuje rad pletených konštrukcií, špeciálna kefovacia hlava pre úplety s nezávislým ovládaním tlaku sa vráti rýchlejšie ako univerzálna hlava beží pri zníženom nastavení, pretože univerzálna jednotka takmer vždy skončí v prevádzke pod hranicou, v ktorej je schopný.
Tkané látky a džínsovina
Tkaniny tolerujú väčší záber a vyššiu rýchlosť kefy. Na riflovine sa kefovanie často kombinuje so semišovým priechodom v horizontálnej konfigurácii, pretože tkanina je ťažká, rozmerovo stabilná a unesie mechanické zaťaženie. Cieľom na denime je zvyčajne skôr kontrolovaný vzhľad povrchu než maximálna čistota, takže na slede smerov cez hlavy záleží viac ako na surovej rýchlosti.
Bavlnené a ťažké bavlnené konštrukcie
Husté bavlnené povrchy zadržiavajú prach hlboko na priadzi. Kefovanie musí povrch mierne pootvoriť, aby mohla extrakcia vykonať svoju prácu, čo znamená, že je potrebná určitá penetrácia a tuhosť štetín nemôže byť príliš nízka. Ťažké konštrukcie, ako je moleskin, potrebujú vyšší záber a často aj fázu predbežného zmäkčenia, aby sa vlákna po príchode kefy nezablokovali na mieste.
Polyesterové a syntetické zmesi
Dominantným problémom je statika. Polyester počas kefovania vytvára a udržiava náboj, vďaka čomu jemné častice priľnú k tkanine a k povrchom stroja. Praktické protiopatrenia zahŕňajú úpravu vlhkosti pred hlavou, vodivé alebo antistatické zmesi štetín, uzemnené valčeky a dizajn kapucne, ktorý udržuje cestu vzduchu krátku. Špeciálne pre polyester existujú varianty suchého a mokrého kefovania a mokré kefovanie stojí za zváženie tam, kde sú súčasťou kontaminácie zvyšky pigmentu alebo povrchovej úpravy.
Syntetická koža, mikrovlákno a potiahnuté substráty
Ide o produkty s povrchovým vzhľadom, takže kefovanie sa posudzuje vizuálne a na dotyk. Čistenie tu slúži na dva účely: odstránenie povrchového prachu pred náterom alebo razením a príprava povrchu na leštenie alebo leštenie. Častejšie sa v tomto segmente objavujú kefky s brúsnym vláknom, ktoré je však potrebné starostlivo zladiť, pretože príliš agresívna kefa na povrchu z mikrovlákna vytvára viditeľný vlas, ktorý sa nedá vrátiť späť.
Koža a kožený tovar
Na koži je kefovanie vo všeobecnosti krokom čistenia a odstraňovania prachu pred konečnou úpravou a zvyčajne sa spája s odsávaním prachu a overovaním hrúbky. Keďže koža je prírodný materiál s premenlivou hrúbkou, na kontrole tlaku kefovania záleží viac ako na rýchlosti kefy a nekonzistentné výsledky sa často prejavujú skôr na podklade ako na stroji.
Odsávanie prachu: druhá polovica čistiaceho systému
Kefovací stroj, ktorý uvoľňuje prach, ale nezachytáva ho, zmenil problém povrchovej kontaminácie na vzduchom prenášaný problém. Prach opäť dopadne na tkaninu ďalej po linke, pokryje rámy strojov a valce a skončí ako značky na ďalšej dávke.
Návrh extrakcie sa riadi krátkym zoznamom pravidiel. Štrbina krytu by mala sedieť čo najbližšie ku kontaktnej línii kefy, ako to umožňuje mechanická vôľa, pretože rýchlosť zachytávania so vzdialenosťou rýchlo klesá. Dimenzovanie potrubia musí zodpovedať potrebe vzduchu odsávača pár a ostré ohyby, dlhé horizontálne chody a poddimenzované vetvy znižujú zachytávanie bez toho, aby sa menil výkon ventilátora na papieri. Test dymu alebo mastenca pri uvedení do prevádzky vám povie viac o účinnosti zachytávania než ktorýkoľvek údaj na štítku.
Existujú sekundárne úvahy, že rastliny často objavujú ťažkú cestu. Nečistoty sú horľavé, takže potrubné a zberné jednotky potrebujú pravidelné čistenie, nie kontrolu raz za rok. Jemné vlákno unášané prúdom vzduchu sa môže nahromadiť na obežných kolesách ventilátora a vyviesť ich z rovnováhy. A na jednotkách manipulujúcich so syntetickými substrátmi musí byť rozptyl statickej elektriny navrhnutý už od začiatku a nie pridaný ako dodatočná montáž. Účelovo skonštruované automatizované systémy na odsávanie prachu pre semišové a kefovacie linky riešia tieto body skôr ako systém než ako príslušenstvo, čo je zvyčajne lacnejšie ako samostatné zostavenie dielov a zistenie nesúladu pri spustení.
automatizované systémy na odsávanie prachu pre semišové a kefovacie linkyAko zmerať, či čistenie kefou funguje
Kefovanie je často hodnotené okom, čo znemožňuje optimalizáciu a ľahko sa o tom polemizuje. Krátky zoznam merateľných kontrol dáva procesu obhájiteľný štandard.
| Metrické | Ako sa kontroluje | Čo to naznačuje | Akcia, ak mimo cieľa |
|---|---|---|---|
| Zvyšky povrchového prachu | Zdvíhanie lepiacej pásky alebo odber vzoriek gravimetrického filtra pred a za hlavou | Účinnosť čistenia hlavy a odsávania | Najprv znížte zapojenie a potom skontrolujte zachytávanie vzduchu |
| Pocit ruky | Panelové hodnotenie alebo prístrojové testovanie mäkkosti | Či je orientácia v celom pozemku konzistentná | Skontrolujte poradie smeru a zmäkčenie po štetci |
| Chudnutie | GSM kontrola vzoriek odrezaných pred a za linkou | Či kefovanie odstraňuje materiál a nie nečistoty | Vymeňte za mäkšie štetiny alebo znížte záber |
| Zmena farby | Spektrofotometer na tmavých odtieňoch | Poškodenie vlákna sa prejavuje ako zosvetlenie povrchu | Nižší záber a rýchlosť; skontrolujte materiál štetín |
| Stabilita šírky | Meranie šírky pri vstupe a výstupe z hlavy | Chovanie pri ťahu a ťahu, najmä na úpletoch | Upravte vstupné a výstupné napätie |
| Polietavý prach v hale | Vizuálna kontrola alebo počet častíc v blízkosti stroja | Kvalita zachytávania extrakcie a utesnenie krytu | Utesnite netesnosti, vyčistite potrubia, skontrolujte umiestnenie krytu |
| Pevnosť v ťahu a roztrhnutí | Štandardný laboratórny test na vzorkách pred a po | Či mechanické pôsobenie poškodzuje štruktúru | Znížte rýchlosť a hĺbku; kontrolovať počet prihrávok |
Najužitočnejšou disciplínou je meranie prvého a posledného metra každej partie. Čistenie, ktoré začína čisté a končí zaprášené, zvyčajne znamená opotrebovanie štetín, zaťaženie potrubia alebo posun v napätí a zachytenie v rámci množstva je podstatne lacnejšie ako zachytenie po odoslaní.
Čo špecifikovať v RFQ
Dopyty na kefovací stroj, ktoré vychádzajú z pracovnej šírky a ceny, sa zvyčajne vracajú s ponukami, ktoré je ťažké porovnávať. Nasledujúce položky umožňujú porovnateľné ponuky a znižujú riziko stroja, ktorý technicky spĺňa požiadavku na šírku, ale nespĺňa požiadavku procesu.
- Zoznam substrátov s hmotnosťou, konštrukciou a špecifickou chybou, ktorú má kefovací prechod odstrániť.
- Požadovaná úroveň čistoty, vyjadrená ako meranie a nie ako opis, s názvom testovacej metódy.
- Rozsah rýchlosti textilnej linky a rýchlosť, ktorou bude prebiehať akceptačná skúška.
- Počet kefových hlavíc, ich usporiadanie a požadovaný sled smerov.
- Materiál štetín, priemer a výstupok pri dodaní plus predpokladaná životnosť v prevádzkových hodinách.
- Konštrukcia kefového valca a očakávané náklady na opätovné načesanie a obrat.
- Objem odsávaného vzduchu potrebný na digestore a kto napája potrubie, ventilátor a filter.
- Pripojená záťaž, spotreba stlačeného vzduchu a prípadná dodávka vody pre mokré varianty.
- Zodpovednosť za kontrolu napätia: dodáva vstupné a výstupné zóny napätia dodávateľ alebo staviteľ linky?
- Mechanizmus nastavenia záberu a či ho možno nastaviť počas chodu vlasca.
- Požiadavky na prístup na kontrolu štetín, odstránenie valčekov a čistenie potrubia.
- Riadiace rozhranie, ukladanie receptov a či je potrebné migrovať existujúce recepty linky.
- Kritériá prijatia, množstvo skúšobnej látky a kto znáša náklady neúspešnej skúšky.
- Zoznam náhradných dielov s dodacími lehotami pre kefy, ložiská a komponenty pohonu.
- Rozsah uvedenia do prevádzky, školenie obsluhy a jazyk dokumentácie.
Dve položky na tomto zozname sú neustále podceňované. Prvým je životnosť štetín vyjadrená v prevádzkových hodinách, pretože rozdiel medzi dvoma dodávateľmi v nákladoch na kefy za rok môže do troch rokov presiahnuť rozdiel v nákupnej cene. Druhým je, kto vlastní ťažbu. Keď sú dodávateľom kefovacieho stroja a dodávateľom odsávania rozdielne spoločnosti, za rozhranie medzi digestorom a potrubím nikto nenesie zodpovednosť a výsledný nedostatok sa prejaví ako chybovosť, nie ako chyba zariadenia.
Realita inštalácie, služieb a údržby
Inštalácia je miestom, kde sa stretávajú optimistické ponuky. Čistiaca hlava pridaná k existujúcej linke potrebuje priestor na podlahe pre samotný stroj plus voľný priestor na odstránenie valčeka, a práve tento priestor je často prekážkou, ktorá núti hlavu do polohy, kde sa odsávací kryt nedá správne umiestniť.
Verejné služby si zaslúžia skorú kontrolu. Pripojená záťaž je často mierna, ale potreba stlačeného vzduchu pre pneumatické zapojenie alebo osciláciu plus odsávací ventilátor mení výpočet technických zariadení budovy. Izolácia vibrácií je dôležitá na horných poschodiach viacposchodových prevádzok a smerovanie zberu prachu by sa malo naplánovať skôr, než stroj dorazí, ako potom.
Údržba je jednoduchá, ale neúprosná. Vyčnievanie štetín by sa malo kontrolovať v definovaných intervaloch a zaznamenávať. Potrubie by sa malo čistiť podľa plánu, nie podľa symptómov. Valivé ložiská na vysokorýchlostných hlavách potrebujú interval mazania, ktorý si ich prevádzka skutočne vyžaduje, ktorý je zvyčajne kratší ako všeobecná prevádzková norma. Odsávacie kryty by sa mali kontrolovať, či sa v nich nenahromadia vlákna, ktoré zužujú štrbinu a potichu znižujú rýchlosť zachytávania.
Najčastejšie zanedbávanou položkou je kalibrácia napätia. Výsledky kefovania na úpletoch a ľahkých tkaninách závisia od napätia a zóna napätia, ktorá sa pohybuje počas šiestich mesiacov výroby, mení výkon kefovania bez akejkoľvek zmeny nastavenia kefy.
Priepustnosť, náklady a návratnosť
Porovnanie usporiadania čistenia len na základe kúpnej ceny podceňuje rozdiely. Spracovaný príklad objasňuje prípad. Predpokladajme, že linka beží na tri zmeny, 6 000 hodín ročne, rýchlosťou 45 metrov za minútu a 80-percentnou účinnosťou, pričom ročne vyprodukuje približne 13 miliónov lineárnych metrov.
- Univerzálna kefovacia hlava beží pod hranicou svojho vhodného rozsahu, aby sa predišlo poškodeniu pletených konštrukcií, zvyčajne bude potrebovať kratšie intervaly výmeny štetín a bude produkovať variabilnejšie výsledky čistenia, čo sa prejaví vyššou mierou odmietnutia kontroly.
- Hlava prispôsobená substrátu so správnou extrakciou zvyčajne dokáže udržať nižšiu mieru odmietnutia pri rovnakej rýchlosti linky a cena štetín na milión metrov je často porovnateľná alebo lepšia, pretože kefa pracuje vo svojom dizajnovom okne.
- Ekonomickému rozdielu dominuje miera zmetkovitosti, nie cena kefy. Na tkanine s predajnou hodnotou v rozmedzí od dvoch do piatich amerických dolárov za meter má zníženie počtu zmetkov o zlomok percenta ročne väčšiu hodnotu ako cenový rozdiel medzi dvoma možnosťami stroja.
- Kefy s brúsnym vláknom môžu čistiť agresívnejšie, ale spotrebúvajú materiál a na tmavých odtieňoch môže byť výsledný posun odtieňa neprijateľný bez ohľadu na cenu.
- Mokré čistenie kefou zvyšuje náklady na úpravu odpadového prúdu, takže by malo byť odôvodnené skôr požiadavkou procesu ako preferenciou.
Praktickým záverom je, že zariadenie na kefovanie by sa malo posudzovať vzhľadom na náklady na chyby, ktorým predchádza, nie na základe nákladov na alternatívny stroj. Zariadenia, ktoré to robia, majú tendenciu veľkoryso špecifikovať extrakčnú kapacitu a kvalitu štetín, pretože to sú dve premenné, ktoré riadia mieru zmetkovitosti.
Uvedenie do prevádzky, skúšky a návyky operátora
Zariadenie kefovania, ktoré nebolo odskúšané na skutočnej výrobnej tkanine pri skutočnej rýchlosti linky, nebolo uvedené do prevádzky. Akceptačná skúška by mala využívať skutočný substrát a skutočnú rýchlosť a mala by prebiehať dostatočne dlho, aby sa teplota a statické účinky stabilizovali, čo zvyčajne znamená aspoň niekoľko stoviek metrov a nie krátku vzorku.
Počas skúšky si zaznamenajte nastavenia, ktoré priniesli akceptovaný výsledok: typ štetín a výstupok, rýchlosť povrchu valca, hĺbka záberu, poradie smeru, rýchlosť linky, hodnoty napätia a nastavenia extrakcie. Tieto čísla sa stanú základným receptom. Bez nich ďalšia zmena znovu vynájde proces a výsledky sa posunú.
Návyky operátora sú rovnako dôležité ako recept. Kontrola nahromadenia vlákien v odsávacom kryte pri zmene zmeny, sledovanie kolísania šírky ako skorého indikátora posunu napätia a hlásenie zmeny v dotyku ruky namiesto čakania na sťažnosť zákazníka sú jednoduché správanie, ktoré chráni investíciu. Kefovanie je lacný proces nenáročný na údržbu, ktorý ticho zlyhá. Rastliny, ktoré z neho vyťažia najviac, sú tie, ktoré s ním zaobchádzajú ako s riadeným procesom a nie ako s pevným doplnkom.
Čistiaci kefovací stroj je malá časť rozpočtu dokončovacej linky a neúmerná časť jej kvalitného výsledku. Rozhodnutie, na ktorom najviac záleží, nie je to, ktorý výrobca dodáva valec, ale či sú štetiny, geometria záberu, ovládanie napnutia a odsávací systém špecifikované ako jeden systém vzhľadom na stanovený cieľ čistoty. Urobte to správne a čistiaca hlava po celé roky potichu zníži množstvo odpadu. Pomýlite sa a prenesie prach z jednej strany stroja na druhú, zatiaľ čo každý hľadá príčinu dva procesy po prúde.