Finišér v Bangladéši použil 30 kotúčov bavlneného rúna s hmotnosťou 260 g/m2 na novo inštalovanej kefovacej linke. Prvých päť roliek prešlo kontrolou. Do zvitku 12 sa výška kopy na líci znížila zhruba o tretinu a kupujúci zvyšok partie odmietol. Nič sa nepokazilo. Drôtené valčeky neboli opotrebované. Čo sa zmenilo, bol obsah vlhkosti látky vstupujúcej do stroja a tým aj spôsob, akým drôtené zuby zaberali povrchové vlákna.
Tento scenár je bežný a vysvetľuje, prečo rozhodnutie, na ktorom najviac záleží v súvislosti so strojom na kefovanie látok, nie je veľkosť rámu alebo výkon motora, ale ovládanie. Prvý záver: kefovací stroj poskytuje opakovateľný zvýšený povrch iba vtedy, keď špecifikácia valca, pomer rýchlosti valca k tkanine, napätie, vlhkosť a odsávanie prachu zostávajú vo vnútri definovaného okna. Zmeňte jednu z týchto piatich a hromada sa zmení spolu s ňou. Na všetkom ostatnom na technickom liste, vrátane farby riadiacej skrine, záleží oveľa menej.
Nasleduje praktický rozpis toho, ako kefovanie funguje, ktorá konfigurácia vyhovuje ktorej tkanine, parametre, ktoré rozhodujú o tom, či rolka jedna a rolka tridsiatka vyzerajú rovnako, a kontroly, ktoré sa oplatí vykonať pred podpísaním akejkoľvek objednávky.
Čo v skutočnosti robí stroj na kefovanie látok
Kefovanie je mechanická povrchová úprava, beží nasucho vo väčšine zariadení a občas s prítomnou vodou alebo parou. Tkanina je navlečená okolo alebo medzi rotujúcimi valcami pokrytými drôteným odevom. Drôtené zuby zachytávajú povrchové vlákna, zdvíhajú ich a ukladajú v smere pohybu látky. Valec alebo dva, súprava vodiacich a napínacích valcov, hnací systém a odsávací kryt tvoria väčšinu stroja.
Jedno objasnenie zabraňuje mnohým zmätkom v smere: kefovanie nie je to isté ako šitie a tieto dva sa často predávajú, akoby boli zameniteľné.
- Kefovanie zvyšuje vlákna. Drôt zdvíha a orientuje vlákna, ktoré sú už uvoľnené alebo čiastočne ukotvené. Odber vlákien je nízky, často ide o zlomok percenta hmotnosti tkaniny.
- Sueding obrusuje vlákna. Brúsne valčeky vyrobené zo šmirgľového, keramického alebo uhlíkového vlákna režú a lámu vlákna, aby vytvorili krátky, hustý povrch s broskyňovou kožou. Odstraňovanie vlákien a strata pevnosti sú podstatne vyššie.
- Zdriemnutie alebo zdvihnutie je súvisiaca zdvíhacia akcia, pri ktorej sa zvyčajne pracuje s rôznymi valčekovými odevmi na vytvorenie dlhšej, plnšej hromady.
Rozdiel sa okamžite prejaví v kontrole kvality. Ak je štandard kupujúceho „mäkký s viditeľným vlasom“, často ho uspokojí samotné kefovanie. Ak je štandardom „krátka, hustá, matná, broskyňová pokožka“, línia potrebuje fázu šúchania, pričom kefovanie slúži ako príprava pred ňou alebo ako krok čistenia po nej. Pre závody, ktoré potrebujú tento hlbší povrchový efekt, je kombinovaná semišová platforma priamejšou cestou a stojí za to porovnať konfigurácie valcov s cieľovým pocitom ruky, než predpokladať, že jeden stroj pokrýva obe úlohy.
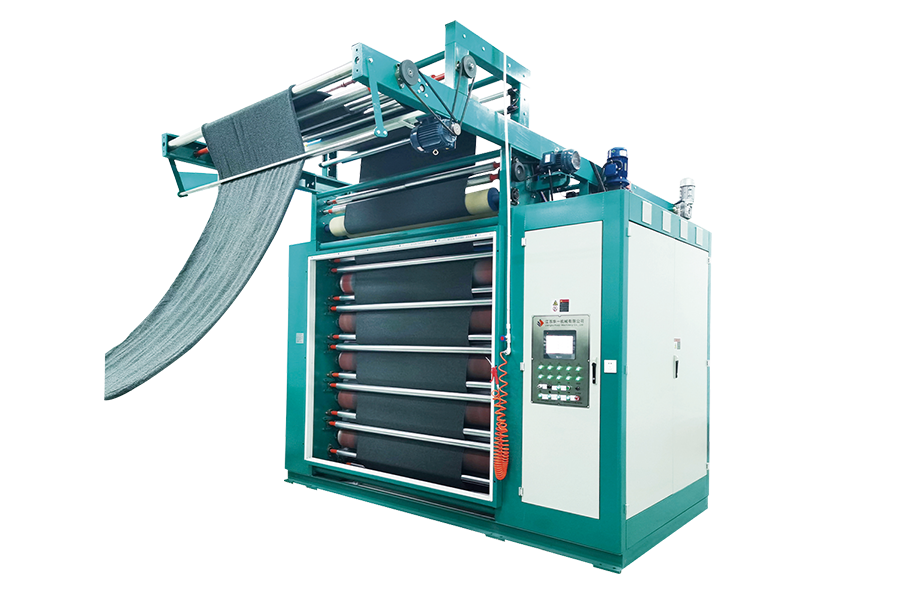 Vertikálny kombinovaný žací stroj MM-Model Pre hlbšie brúsenie alebo broskyňa podporuje tento kompaktný stroj flexibilné kombinácie brusiva a vysokorýchlostné jednostranné alebo obojstranné spracovanie. Zobraziť produkt →
Kefovanie tiež vykonáva prácu, ktorá nemá nič spoločné s pocitom z ruky. Odstraňuje uvoľnenú vlákninu, povrchovú kontamináciu a pilulky; zlepšuje savosť bavlnených a celulózových tkanín; a poskytuje povlaku, laminácii a tlačiarenským substrátom konzistentný zub, takže ďalší proces sa spojí rovnomerne namiesto toho, aby zlyhal v záplatách.
Hlavné konfigurácie kefiek a aké sú vhodné
Väčšina špecifikácií kefovania na trhu sa obmedzuje na niekoľko úprav. Pomenovanie môže byť medzi dodávateľmi nekonzistentné, takže pomáha klasifikovať stroje skôr podľa pohybu valca než podľa jazyka brožúry.
| Konfigurácia | Akcia valčeka | Povrchový výsledok | Typické použitie | Hlavné riziko |
|---|---|---|---|---|
| Jednostranné | Drôtené valce sa dotýkajú iba jednej plochy | Hromada zdvihnutá na jednej strane, zadná strana zostáva hladká | Flísové úplety, jednolícna česaná plachta | Predĺžený vlas a chlpatosť na neošetrenej strane počas manipulácie |
| Obojstranné | Valčeky na oboch stranách, zvyčajne s nezávislým nastavením | Vyvýšený povrch na oboch stranách | Prikrývky, ťažký fleece, obojlícne česané úplety | Strata vlákna a zníženie pevnosti v ťahu pri nadmernom česaní oboch plôch |
| Krížové kefovanie | Smer valca sa mení vzhľadom na pohyb látky | Kratšia, hustejšia, menej smerová hromada | Tkaniny, ktoré nesmú vykazovať smerovú tieňovú líniu | Pruhy, keď rýchlosti valcov nie sú navzájom prispôsobené |
| Kruhové alebo rotačné | Niekoľko valcov usporiadaných okolo bubna | Vysoká rovnomernosť pri vysokých rýchlostiach linky | Kontinuálne pletené a tkané výrobné linky | Vyššia tvorba prachu, vyžadujúca silnejšie odsávanie |
| Mokré kefovanie | Aplikuje sa s prítomnou vodou alebo parou | Mäkšia, plnšia rukoväť s menšou statickou elektrinou | Vlnené zmesi a niektoré technické tkaniny | Pridané zaťaženie pri sušení a hospodárenie s vodou po prúde |
| Suché kefovanie | Štandardné podmienky okolia | Čistý, dobre definovaný vlas, ľahká extrakcia | Väčšina bavlny, polyesteru a zmesových látok | Statické nánosy a vzduchom prenášaný prach na syntetických tkaninách |
Voľba medzi nimi je skôr výrobným rozhodnutím ako preferenciou. Závod, ktorý má denne 40 000 metrov polyesterového úpletu, nemôže použiť rovnaké usporiadanie valcov ako závod, ktorý používa 3 000 metrov vlnenej zmesi, aj keď sú obe označené ako „kefovacie stroje“.
Tam, kde je vysoký objem a rozhodujúcim faktorom je konzistencia medzi jednotlivými dávkami, je špeciálna vysokorýchlostná kefovacia platforma zvyčajne ekonomickejšia ako naťahovanie univerzálnej šnúry, pretože stroj dokáže udržať rýchlosť a napätie valca v užšom pásme bez straty rýchlosti linky.
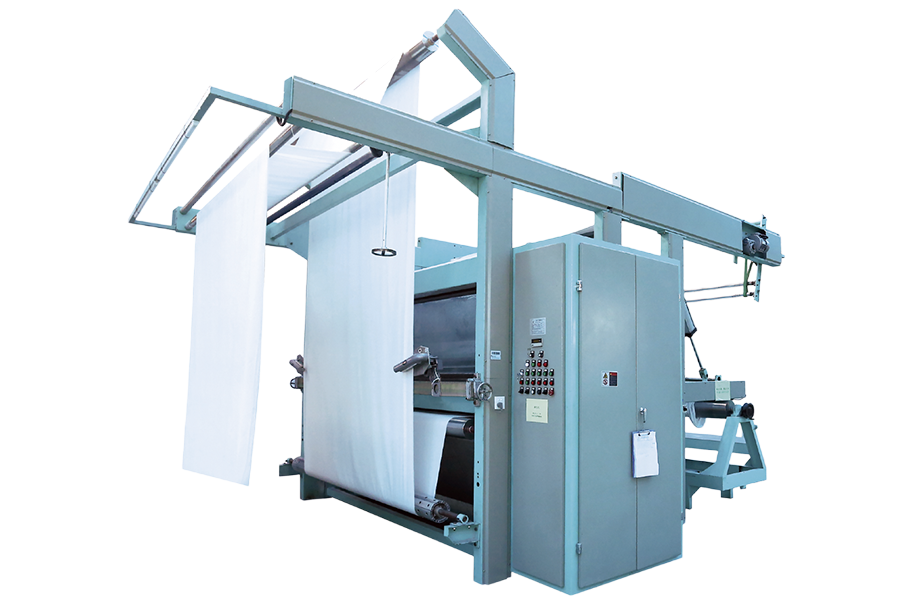 Vysokorýchlostný kefovací stroj VX7 Sedemvalcová uhlíkovo-keramická kefovacia platforma pre vysokoobjemové linky, kde stabilná rýchlosť, napätie a opakovateľná povrchová úprava poháňajú konzistenciu medzi jednotlivými šaržami. Zobraziť produkt →
Nastavenie parametrov, ktoré rozhodujú o výsledku
Päť premenných určuje, či sa prvý hod a posledný hod lotu zhodujú. Oplatí sa s nimi zaobchádzať ako s jedným systémom, pretože úprava jedného takmer vždy vyžaduje úpravu druhého.
Pomer rýchlosti valca a hustota vlasu
Rýchlosť povrchu valca v pomere k rýchlosti tkaniny je najvýkonnejšie jednotlivé nastavenie na stroji. Typické výrobné rozsahy sa pohybujú od približne 1,5:1 do 4:1. Pod približne 1,5:1 drôt hlavne čistí a vyrovnáva vlákna; medzi 2:1 a 3:1 sa hromada stáva viditeľnou a rovnomernou; nad približne 3,5:1 začne drôt vyťahovať vlákno zo štruktúry priadze, a nie ho položiť, a strata hmotnosti tkaniny a riziko žmolkovania rýchlo stúpa. Rýchlejšie nie je automaticky lepšie a závod, ktorý považuje rýchlosť valca za číselník produktivity a nie za číselník kvality, zaznamená v priebehu niekoľkých mesiacov zlyhania testu pevnosti.
Napnutie, dráha látky a priechod švu
Napätie udržuje tkaninu naplocho na valcoch. Príliš málo a tkanina sa vo vlnách nadvihne z drôtu, čím vznikne nepravidelný vlas a chvenie okrajov. Príliš veľa a budete mať stopy napnutia, stratu šírky a zvlnené okraje, ktoré sa objavia až po umytí. Praktickou opravou pre každú serióznu šnúru je automatická kontrola napätia s detektorom švov, ktorý znižuje rýchlosť linky a záber valca na niekoľko sekúnd pri každom prechode švu. Bez nej každý šev zanechá stopu a 30 kotúčová dávka ich unesie 60.
Vlhkosť, teplota a statický náboj
Bavlna vstupujúca do stroja pri 4 % vlhkosti sa kefuje inak ako pri rovnakej látke pri 8 %, dokonca aj pri rovnakom nastavení valcov. Suché vlákno je krehké, takže drôt ho namiesto nadvihnutia láme a výška vlasu s postupujúcim množstvom klesá. Predkondicionovanie alebo aplikácia miernou parou pred kefovaním to zvyčajne rieši lacnejšie ako akákoľvek mechanická výmena. Na polyestere a iných syntetických materiáloch sa objavuje opačný problém: hromadí sa statický náboj, vlákna lietajú a povrch sa stáva nerovným. Väčšinu z toho rieši kontrola vlhkosti a efektívne odsávanie.
Kefovanie podľa typu tkaniny
Nastavenia stroja, ktoré fungujú na jednom substráte, môžu poškodiť iný, preto sa oplatí myslieť skôr na rodiny látok ako na univerzálne parametre.
Úplety, fleece a froté
Pletené štruktúry sa naťahujú, takže na kontrole napätia záleží viac ako na tkaninách. Slučkové priadze na fleece a froté tiež obsahujú viac voľných vlákien ako ploché tkaniny, čo znamená, že vlas sa rýchlo vytvára a prečesávanie je jednoduché. Nízke a stredné pomery valcov s viacerými prechodmi vo všeobecnosti prekonajú jeden agresívny prechod. Jemný jednoliaty dres potrebuje ľahké zapojenie, pretože drôt môže zachytiť slučku a vytiahnuť otvor, ktorý sa ukáže až po prvom praní.
Pre pletené aplikácie, kde geometria valčekov a podpora tkaniny musia spolupracovať a nie proti sebe, stroj postavený špeciálne na pletenie odstraňuje veľa pokusov a omylov z procesu nastavenia.
planetárny kefovací stroj na úpletyS touto konfiguráciou valce zapadnú do slučkovej štruktúry bez toho, aby ju natiahli, takže hromada sa vytvára rovnomerne po celej šírke namiesto toho, aby sa koncentrovala na okrajoch.
Tkaná bavlna, kepr a denim
Tkaniny tolerujú vyššie napätie a vyššie pomery valcov, a preto môže byť kefovanie džínsoviny agresívnejšie, aby sa vytvoril opotrebovaný, mäkký povrch. Limitom je pevnosť osnovnej priadze: kefovanie za bod viditeľného vlasu odstraňuje hmotu z povrchu priadze a pri testovaní sa prejavuje zníženou odolnosťou voči oderu. Kepr a gabardén profitujú z krížového kefovania, pretože čisto smerový vlas vytvára tieňovú líniu, ktorá je zrejmá na hotovom odeve.
Polyesterové a syntetické zmesi
Syntetika potrebuje nižšiu statiku a vyššiu extrakciu. Keďže vlákna sú hladké a pevné, odolávajú zdvíhaniu, takže operátori sú v pokušení zvýšiť rýchlosť valcov. Tento prístup vytvára skôr chmýří než vlas a zvyšuje riziko žmolkovania na hotovej tkanine. Nižšie rýchlosti, viac prejdení a riadená vlhkosť poskytujú lepší výsledok ako hrubá sila.
Lakované, laminované a technické podklady
Tu je kefovanie prípravným krokom. Ľahká, rovnomerná kefa dodáva povrchu konzistentný kľúč pre lepidlo alebo náter a špecifikácia by mala byť napísaná ako požiadavka na povrchovú energiu alebo pevnosť v odlupovaní, a nie ako pocit z ruky. Konzistencia po šírke je dôležitá viac ako výška vlasu, pretože nebrúsený pás sa stáva delaminačným bodom.
Kde je kefovanie v konečnej línii
Sekvencia určuje, koľko z kefového efektu prežije až do hotového kotúča. Zvyčajným poradím je farbenie a sušenie, potom kefovanie, potom zmäkčenie a akékoľvek konečné zhutnenie alebo kalandrovanie. Kefovanie pred sušením znie efektívne, ale mokré vlákno sa pod drôtom správa nepredvídateľne a vlas sa v sušičke zrúti.
Kefovanie bezprostredne pred fázou mechanického zmäkčovania alebo kalandrovania je vo väčšine prípadov tiež chybou, pretože kalander splošťuje hromadu, ktorá bola práve nadvihnutá. Tam, kde je cieľom skôr mäkká, vysoká rukoväť než viditeľný vlas, fáza zmäkčovania na báze vzduchu po kefovaní zachová vyvýšený povrch pri pridávaní rúška a táto kombinácia je dôvodom, prečo teraz mnohé dokončovacie linky spájajú kefovaciu jednotku so zmäkčovacou jednotkou s otvorenou šírkou, namiesto toho, aby sa spoliehali len na chémiu.
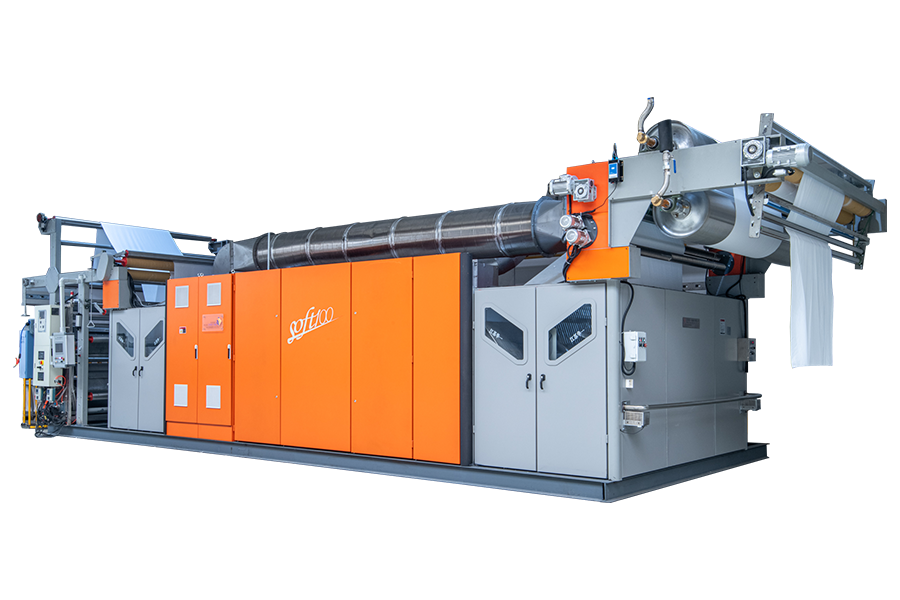 Zmäkčovač vzduchu s otvorenou šírkou SOFT100 Spárujte s kefovaním, aby sa zachoval zvýšený vlas pri pridávaní rúška, pomocou zmäkčovania prúdenia vzduchu bez chemických zmäkčovadiel na úplety, tkaniny a uteráky. Zobraziť produkt →
Praktický bod plánovania je jednoduchý: rozhodnite sa, čo bude zákazník posudzovať v sklade, či už je to výška stohu, pocit z ruky, odtieň alebo rozmerová stabilita, a potom si objednajte dokončovacie fázy spätne od tohto štandardu.
Problémy s kvalitou a ich obvyklé príčiny
Väčšina chýb pri kefovaní má pôvod v jednej zo šiestich príčin a najrýchlejšou cestou k náprave je skontrolovať podmienky procesu predtým, ako sa dotknete stroja.
| Symptóm | Pravdepodobná príčina | Prvá kontrola |
|---|---|---|
| Hromada mizne od začiatku do konca veľa | Klesajúca vlhkosť tkaniny alebo otupenie valcového drôtu | Obsah prichádzajúcej vlhkosti, potom hodiny valca |
| Po umytí sa objaví žmolkovanie | Rýchlosť valca je príliš vysoká, vlákna sa skôr odrežú ako zdvihnú | Pomer rýchlosti valca k látke |
| Smerová línia tieňa | Čisto smerové kefovanie na tkanine citlivej na odtieň | Smer valca a dostupnosť krížovej kefy |
| Pruhy po dĺžke | Nerovnomerný tlak valca, poškodený drôt alebo ohnutý valec | Sústrednosť valca a stav drôtu |
| Diery alebo trhliny sústredené vo švíkoch | Žiadna detekcia švov alebo žiadne zníženie rýchlosti vo švíkoch | Nastavenia detekcie švu a hĺbky záberu |
| Nadmerné vlákna a polietavý prach | Nedostatočné odsávanie, nízka vlhkosť, hromadenie statickej elektriny | Prúdenie odsávacieho vzduchu a stav kapoty |
Prach, statický náboj a odsávanie
Čistenie vytvára prach podľa definície: každý meter látky uvoľňuje uvoľnené vlákno a stroj bežiaci na rýchlosť ich uvoľňuje nepretržite. Pri bavlne ide o upratovanie a kvalitu ovzdušia. Na polyesteroch a zmesiach sa stáva rizikom požiaru a výbuchu, pretože jemný syntetický prach rozptýlený v kryte sa ľahko vznieti a statická elektrina predstavuje zdroj vznietenia.
Dizajnovou odpoveďou je vyhradený odsávací systém dimenzovaný na stroj, a nie na zdieľané domáce potrubie, s krytmi v blízkosti kontaktného bodu valca, vodivým potrubím a pravidelnými plánmi čistenia. Príliš slabý prúd vzduchu umožňuje usadzovaniu prachu vo vnútri stroja a nakoniec sa dostane na povrch látky ako kontaminácia. Príliš silný prúd vzduchu sťahuje látku z valcov a destabilizuje napätie, preto by sa mala extrakcia nastavovať pri bežiacom linke a monitorovať po každej zmene rýchlosti valcov.
V prípade liniek, kde je prach skôr známym obmedzením než dodatočným nápadom, účelové nastavenie zberu udržuje stabilné prúdenie vzduchu počas dlhých sérií a skracuje prestoje pri čistení, ktoré by inak zaberali výrobné hodiny.
automatické odsávanie prachu pre semišové a kefovacie linkyČo skontrolovať pred nákupom
Priemyselné textilné stroje sú aktívom na pätnásť rokov a väčšina ľútosti v tejto kategórii pochádza zo špecifikácií, o ktorých sa nikdy nehovorilo, a nie z ceny. Nasledujúce kontroly zachytávajú väčšinu nákladných chýb.
Špecifikácia valčeka a opakovateľnosť
Požiadajte o typ drôtu, hustotu drôtu, priemer valca, tvrdosť a odporúčaný interval výmeny v prevádzkových hodinách. Potom sa opýtajte, aká je variácia vlasu po celej šírke kotúča s plnou šaržou, nie na vzorke z jedného metra. Odchýlka šírky pod 5 % je primeraným štandardom pre dobre nastavenú líniu; ak dodávateľ nemôže odpovedať na otázku, je to informatívne.
Architektúra ťahu a pohonu
Skontrolujte, či je napätie riadené automaticky v celom rozsahu otáčok a ako sa stroj správa pri prechode švu. V závode s dvadsiatimi švami za zmenu táto jediná funkcia určuje, či je linka zisková alebo sa neustále prerába.
Skúšobné podmienky, ktoré zodpovedajú vašej rastline
Ukážkový beh na čistej, upravenej, dokonale rovnej tkanine dokazuje veľmi málo. Pošlite svoj vlastný náročný substrát: najťažšiu váhu, najpevnejší úplet, kepr citlivý na odtieň. Trvajte na tom, aby test prebiehal pri vašej cieľovej rýchlosti linky a aby sa vzorky pred hodnotením umyli a vysušili. Žmolkovanie a kolaps vlasov sa zvyčajne objavia po prvom umytí, nie skôr.
Správne poradte pri nákupe
- Definujte štandard hotovej tkaniny merateľnými pojmami: výška vlasu, hodnotenie hmatu v ruke, sila odlupovania alebo odtieň.
- Namapujte sekvenciu dokončovania dozadu, takže kefovanie je umiestnené tam, kde jeho účinok prežije.
- Nastavte ovládacie okno stroja vrátane napätia, pomeru valcov, vlhkosti a prúdenia odsávaného vzduchu.
- Overte dostupnosť náhradných dielov pre valce drôtu, ložiská a komponenty pohonu.
- Pred podpisom potvrďte pokrytie službou a čas odozvy vo vašom regióne.
Plán na rozšírenie
Väčšina rastlín pridáva procesy v priebehu niekoľkých rokov, či už ide o zmäkčenie, sušenie alebo druhú fázu kefovania. Výber dodávateľa so širším sortimentom dokončovacích zariadení nestojí pri nákupe nič a ušetrí vám neskoršiu integračnú prácu.
Nič z toho nekomplikuje čistenie zubov. Je to mechanický proces s malým počtom premenných a závody, ktoré ho dobre prevádzkujú, sú jednoducho tie, ktoré tieto premenné považujú za špecifikácie a nie za preferencie operátora. Stroj, ktorý produkuje jednotnú kopu na vzorke, nie je ten istý stroj, ktorý vyrába jednotnú kopu na tridsiatom kotúči daždivej pondelkovej zmeny a rozdiel je úplne v kontrolnom okienku. Potvrďte špecifikáciu valca, pomer rýchlosti, napnutie, riadenie vlhkosti a výkon extrakcie s vlastnou tkaninou vo vlastných podmienkach a zvyšok rozhodnutia bude jednoduchý.